
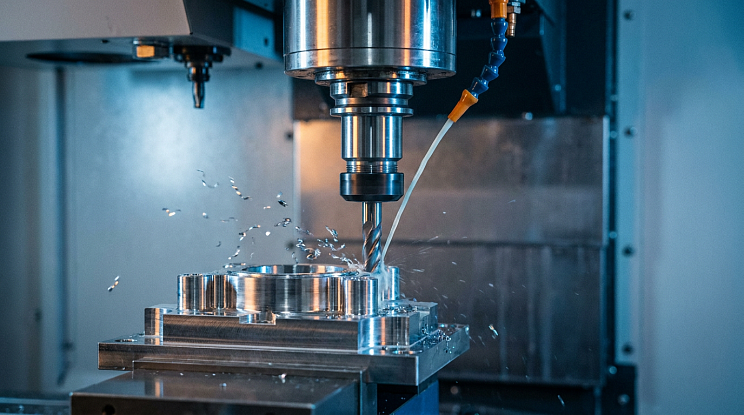
Современное машиностроение и металлообработка требуют максимальной производительности, жесткости и повторяемости геометрических параметров деталей. Вертикальные обрабатывающие центры с ЧПУ (ВМЦ) являются базовым ядром механообрабатывающих цехов — от инструментальных участков опытного производства до крупных серийных предприятий энергетического, приборостроительного и оборонного секторов. Компания «Каурус Альянс» (caurus-all.com) поставляет передовые металлообрабатывающие станки, закрывая потребности промышленных площадок в высокоточном оборудовании с конкурентной ценой, официальной сервисной поддержкой и оперативной отгрузкой со склада.
Особенности вертикальных обрабатывающих центров с ЧПУ
Классический вертикальный фрезерный центр представляет собой жесткую конструкцию, в которой ось шпинделя расположена вертикально (перпендикулярно плоскости рабочего стола). Такая конфигурация исторически сложилась как наиболее универсальная для обработки плоских, корпусных и объемных фасонных деталей сверху и с боковых сторон.
Ключевые конструктивные особенности современного вертикального оборудования:
- Массивная литая станина: Использование высокопрочного серого чугуна (например, марки Meehanite) с развитым оребрением гарантирует эффективное гашение вибраций при силовом фрезеровании и термостабильность при непрерывной многосменной работе.
- Высокоточные направляющие: В зависимости от назначения станка применяются роликовые рельсовые направляющие качения (обеспечивают высокую динамику, ускоренные перемещения до 36–48 м/мин и минимальный износ) либо направляющие скольжения типа Box Way (гарантируют максимальное демпфирование и жесткость при тяжелых черновых режимах).
- Шпиндельные узлы с термостабилизацией: Шпиндели оснащаются высокоточными радиально-упорными керамическими или стальными подшипниками. Применяются прямые приводы (Direct Drive), ременные передачи либо встроенные редукторы для увеличения крутящего момента на низких оборотах.
- Современные системы ЧПУ: Промышленные стойки Fanuc, Siemens, Mitsubishi или Syntec позволяют реализовывать сложные алгоритмы высокоскоростной обработки (High-Speed Machining, HSM), динамический контроль подачи, компенсацию термических расширений и работу с многоосевыми траекториями (3+1, 3+2 или full 5D).
Преимущества вертикальной компоновки
Выбирая между горизонтальной, портальной и вертикальной компоновкой, технологи и главные инженеры предприятий отдают предпочтение вертикальным фрезерным центрам благодаря ряду весомых преимуществ:
- Компактные габариты и рациональное использование площади цеха: Вертикальная конструкция требует значительно меньшей площади основания по сравнению с горизонтальными или портальными станками при схожих размерах рабочего стола.
- Эргономика и простота базирования: Гравитация прижимает заготовку к плоскости рабочего стола, что облегчает установку, выверку индикатором и фиксацию тяжелых поковок, отливок и плит в приспособлениях.
- Отличный визуальный контроль: Оператор и наладчик имеют полный обзор зоны резания через защитное остекление кабинетной защиты, что снижает риск ошибок на этапе привязки инструмента и отладки первой детали.
- Экономическая целесообразность: Капитальные затраты на приобретение и последующую оснастку вертикального центра существенно ниже, чем у аналогичных по мощности горизонтальных ОЦ. Это обеспечивает быстрый возврат инвестиций (ROI).
- Универсальность технологической оснастки: Возможность быстрой интеграции 4-й (поворотный стол) и 5-й (наклонно-поворотный стол) осей превращает стандартный трехосевой станок в многоосевой обрабатывающий комплекс.
Сравнение моделей GUGAO для разных задач
Станочный бренд GUGAO, официально представленный в каталоге компании «Каурус Альянс», предлагает сбалансированную линейку фрезерных центров, рассчитанных под жесткие условия промышленной эксплуатации. Для наглядности сопоставим востребованные модификации, предназначенные под различные технологические сценарии.
Высокоскоростная прецизионная обработка: GUGAO V8
Модель GUGAO V8 представляет собой эталон динамичного и маневренного фрезерного станка. Станок оптимизирован под производство пресс-форм, штампов, медных электродов, прецизионных алюминиевых корпусов и деталей приборостроения. Конструкция рассчитана на высокие подачи и обороты шпинделя (до 10 000–12 000 об/мин в базовых и опциональных версиях с прямым приводом). Роликовые направляющие обеспечивают плавный ход и исключительную чистоту обрабатываемой поверхности при финишных проходах концевыми и сферическими фрезами.
Универсальное серийное производство: GUGAO VL850H, VL1270 и VL1370
Станки серии VL с конусом шпинделя BT40 представляют собой золотую середину для цехов механической обработки широкого профиля. Модели GUGAO VL850H и GUGAO VL1270 справляются как с раскроем плит и фрезерованием корпусов редукторов, так и с нарезанием резьб, растачиванием и глубинным сверлением. Жесткая колонна увеличенного сечения предотвращает консольный прогиб шпиндельной бабки при вылете инструмента, а инструментальный магазин типа «рука» (arm-type) меняет оправку за 1,8–2,5 секунды, минимизируя время холостых циклов.
Тяжелое силовое фрезерование: GUGAO VL1585LM BT 50 и VM1475L-BT50
Когда речь идет об обработке крупногабаритных сварных узлов, стальных отливок, поковок из легированных жаропрочных сплавов и титана, решающим фактором становится крутящий момент и жесткость инструментального интерфейса. Вертикальный обрабатывающий центр GUGAO VL1585LM с конусом шпинделя BT 50 спроектирован для экстремальных нагрузок снятия припуска. Сочетание направляющих увеличенной ширины, мощного сервопривода шпинделя и стабильной станины позволяет без вибраций работать корпусными торцевыми фрезами диаметром 100–160 мм.
Аналогично модель GUGAO VM1475L-BT50 гарантирует превосходную геометрию заготовок массой свыше 1,5–2 тонн благодаря расширенной опорной базе стола и жестким упорам.
Специализированная серия для сверлильно-резьбонарезных работ: GUGAO TC
Для изготовления тонкостенных корпусов электроники, деталей теплообменников и элементов гидравлики из легких сплавов целесообразно использовать центры серий GUGAO TC640, TC1065 или GUGAO T6. Они обладают ультрабыстрыми перемещениями (до 48–60 м/мин) и револьверными магазинами инструмента прямого действия, что сокращает штучное время обработки мелких отверстий до минимума.
Критерии выбора вертикального центра: мощность, точность, размеры
Грамотный выбор ВМЦ требует глубокого анализа технологического процесса, номенклатуры деталей и физико-механических свойств обрабатываемых материалов. Ошибки на этапе подбора ТЗ приводят либо к избыточным капиталовложениям, либо к преждевременному выходу станка из строя из-за систематических перегрузок.
1. Габариты рабочей зоны и грузоподъемность стола
Размеры перемещений по осям X, Y, Z должны превышать максимальные габариты детали с учетом используемой технологической оснастки (тиски, прихваты, магнитные плиты, поворотные столы) и длины режущего инструмента. Особое внимание следует обращать на ход по оси Y: при недостаточной глубине стола деталь невозможно профрезеровать за один установ. Также учитывайте максимальную нагрузку: если заготовка вместе с приспособлением весит 1200 кг, станок должен иметь паспортную грузоподъемность не менее 1500 кг для сохранения точности позиционирования ШВП.
2. Тип направляющих: скольжение vs качение
- Линейные направляющие (качения): Устанавливаются на станках типа GUGAO V8, VL866, VL1165. Идеальны для скоростной обработки, цветных металлов, высоколегированных сталей малыми подачами на зуб (high-feed milling). Минимальный коэффициент трения, высокая динамика.
- Коробчатые направляющие (Box Ways, скольжение): Выбор для тяжелого резания, обдирки литья и поковок. Обладают максимальной контактной площадью, гасят вибрации при прерывистом резании, но ограничены по скорости ускоренных холостых ходов (обычно до 18–24 м/мин).
3. Конус и привод шпинделя: BT40 или BT50
Интерфейс BT40 подходит для 80% типовых задач механообработки при работе концевым инструментом диаметром до 32–40 мм и торцевыми фрезами до 63–80 мм. Если технологический регламент предполагает интенсивное черновое фрезерование конструкционных, штамповых или нержавеющих сталей с глубиной резания свыше 5–8 мм, необходим конус BT50 (как на модели GUGAO VL1585LM), способный передавать высокий крутящий момент без риска пластической деформации оправки или вырывания инструмента из шпинделя.
4. Подача СОЖ под высоким давлением (CTS)
Опция подачи СОЖ через центр шпинделя с давлением от 20 до 70 бар критически важна при глубоком сверлении корпусных деталей, обработке глухих карманов и фрезеровании вязких нержавеющих сталей. CTS эффективно вымывает стружку из зоны резания, предотвращает ее вторичное перерезание и увеличивает стойкость твердосплавного инструмента в 2–3 раза.
Примеры успешного применения в производстве
Оборудование GUGAO демонстрирует высокую экономическую и производственную эффективность на отечественных промышленных предприятиях.
Кейс 1: Производство литьевых пресс-форм для полимеров
Инструментальное предприятие внедрило вертикальный фрезерный центр GUGAO V8 для чистовой обработки формообразующих матриц и пуансонов из закаленной стали Hardox и 40Х13 (твердость 48–52 HRC). Использование шпинделя с прямым приводом на 12 000 об/мин и алгоритмов сглаживания траектории стойки ЧПУ позволило сократить время последующей слесарной полировки поверхностей на 65%, исключив эффект «гранения» на криволинейных сопряжениях.
Кейс 2: Изготовление корпусов гидравлических распределителей
Серийное машиностроительное производство заменило парк устаревших универсальных станков на обрабатывающие центры GUGAO VL1270. За счет совмещения операций чернового фрезерования плоскостей, прецизионной расточки посадочных отверстий под золотники (с допуском по H7) и нарезания резьб за один технологический установ, производственный цикл сократился с 4 дней до 45 минут на единицу продукции.
Кейс 3: Тяжелое машиностроение и дробильное оборудование
На заводе горно-обогатительного оборудования станок GUGAO VL1585LM BT 50 эксплуатируется в трехсменном режиме для обработки стальных поковок весом до 1,8 тонны. Высокая мощность шпинделя и массивная конструкция исключили возникновение вибрационного резонанса при фрезеровании глубоких пазов, что повысило ресурс дорогостоящих сменных многогранных твердосплавных пластин (СМП) на 40%.
Интеграция в производственные линии
Современное металлообрабатывающее производство редко ограничивается единичным обособленным станком. Для достижения максимальной рентабельности вертикальные обрабатывающие центры с ЧПУ интегрируются в сквозные технологические цепочки:
- Тандем с токарным парком: Обработка деталей типа «фланец», «вал-шестерня» или «корпус подшипника» требует предварительной токарной обработки. В каталоге «Каурус Альянс» представлены высокопроизводительные токарные центры ANYANG AE45BY CNC, а также станки с наклонной станиной серий TAIMAO CNC-520TMC и JINTANG NHL5575 с приводным инструментом. Связка токарного и вертикального фрезерного станков образует гибкий производственный модуль, закрывающий полный цикл токарно-фрезерной обработки заготовок.
- Многоосевая обработка (индексация и синхронное 5D фрезерование): Оснащение станков поворотными столами позволяет выполнять многостороннюю обработку корпусов за один установ, сокращая погрешности базирования. Для сложных моноколес, импеллеров и турбинных лопаток в номенклатуре компании предусмотрен вертикальный пятиосевой обрабатывающий центр CBS500.
- Связка с заготовительным участком: Точный раскрой проката на двухколонных ленточнопильных станках Zodel GD4240/70S или GZK4250 гарантирует минимальные и равномерные припуски под фрезерование, защищая направляющие и инструмент ВМЦ от чрезмерных ударных нагрузок.
- Электроэрозионная финишная доработка: Для изготовления узких глубоких пазов и шпоночных пазов вертикальные центры GUGAO работают в технологической паре с проволочно-вырезными и копировально-прошивными станками HANQI (серии HQ-400, HQ-650K).
Обслуживание и оптимизация работы
Для сохранения паспортной точности на протяжении всего расчетного срока службы (10–15 лет) вертикальный обрабатывающий центр требует системного технического регламента:
- Контроль системы централизованной смазки: Регулярная проверка давления масла и состояния дозаторов исключает масляное голодание кареток качения и гаек ШВП.
- Очистка и термоконтроль СОЖ: Использование скиммеров для сбора посторонних масел и охладителей СОЖ предотвращает бактериальное разрушение эмульсии и поддерживает стабильную температуру заготовки при длительных циклах.
- Проверка кинематики и натяжения ШВП: Периодическая юстировка лазерным интерферометром и проведение Ballbar-теста системы позволяют заблаговременно компенсировать люфты и нелинейность осей через программное обеспечение ЧПУ.
- Подготовка и переточка инструмента: Для исключения биения инструмента необходимо использовать высокоточные термозажимные или цанговые патроны, а также поддерживать геометрию режущих кромок. Использование специализированных заточных станков LiYou DRM-20 (для сверл) и LiYou ERM-20H (для концевых фрез) позволяет снизить затраты на покупку нового режущего инструмента до 30–50%.
Инженеры компании «Каурус Альянс» осуществляют полный комплекс инжиниринговых услуг: от аудита чертежей заказчика, разработки технологии и подбора инструмента до поставки оборудования с собственного склада, проведения пусконаладочных работ (ПНР) и обучения персонала. Надежные вертикальные обрабатывающие центры GUGAO — это выверенное технологическое решение для предприятий, стремящихся к стабильному качеству деталей, минимизации брака и повышению общей рентабельности производства.