
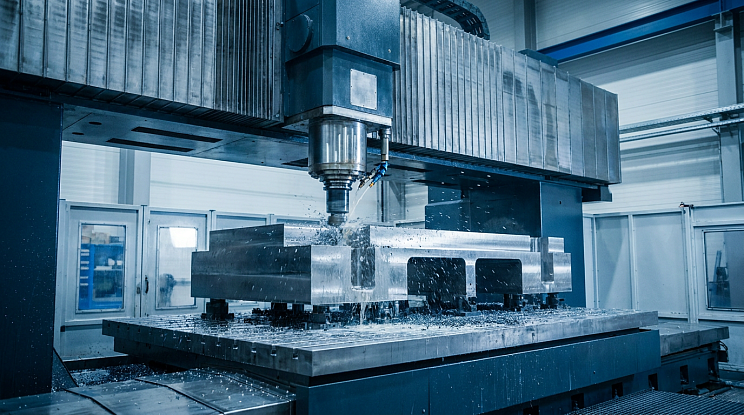
Введение в портальные обрабатывающие центры
Портальные обрабатывающие центры представляют собой вершинный класс металлорежущего оборудования, спроектированный для решения наиболее сложных задач размерной механической обработки. В условиях, когда габариты заготовок превышают стандартные рабочие зоны вертикально-фрезерных станков консольного типа (C-frame), а масса деталей исчисляется тоннами, классическая компоновка теряет жесткость и геометрическую стабильность. Именно здесь портальная архитектура становится безальтернативным решением для машиностроительных предприятий, стремящихся сохранить микронную точность при съеме больших припусков.
Современный рынок промышленного оборудования требует непрерывного снижения себестоимости нормо-часа при одновременном росте требований к качеству поверхностей и геометрическим допускам. Компания «Каурус Альянс» поставляет высокоточные портальные станки с ЧПУ, ориентируясь на потребности предприятий тяжелого машиностроения, энергетического сектора, авиакосмической отрасли и инструментального производства. Высокотехнологичный портальный фрезерный станок обеспечивает комплексную силовую и чистовую обработку базовых корпусных элементов, сварных рам, штампов и пресс-форм за минимальное количество перестановов, что напрямую влияет на рентабельность выпускаемой продукции.
Преимущества портальной конструкции для больших заготовок
Ключевое отличие портальной схемы заключается в замкнутом силовом контуре и симметричном распределении динамических и статических нагрузок. В отличие от консольных станков, где вылет шпиндельной бабки относительно колонны неизбежно создает изгибающий момент, портальная конструкция устраняет асимметричные деформации базовых деталей станины.
- Высокая статическая и динамическая жесткость. П-образная конструкция, состоящая из двух массивных колонн и соединяющей их поперечины (траверсы), эффективно гасит низкочастотные вибрации, возникающие при тяжелом черновом фрезеровании труднообрабатываемых сталей и титановых сплавов.
- Симметричная термическая стабильность. Конструкция портала реагирует на колебания температуры окружающей среды и тепловыделение от зоны резания равномерно. Это исключает угловой перекос шпиндельного узла, обеспечивая стабильность координатной сетки при многочасовых циклах непрерывного резания.
- Колоссальная грузоподъемность рабочего стола. В портальных центрах с подвижным столом направляющие оси X опираются на монолитную станину по всей ее длине. Это исключает провисание краев стола при установке деталей весом от 5 до 30 тонн и более.
- Широкий диапазон технологической доступности. Большое расстояние между колоннами позволяет без помех интегрировать крупногабаритную технологическую оснастку, поворотные столы и угловые фрезерные головки для пятисторонней обработки деталей за один установ.
Основные характеристики и конфигурации
Эффективность портального оборудования определяется рациональным подбором его узлов под конкретные технологические задачи предприятия. Инженеры компании «Каурус Альянс» акцентируют внимание на следующих ключевых узлах и характеристиках:
Тип направляющих и динамика перемещений
В зависимости от преобладающих режимов резания портальные станки оснащаются различными комбинациями направляющих по осям X, Y и Z:
- Роликовые направляющие качения сверхтяжелой серии: обеспечивают низкий коэффициент трения, высокую скорость быстрых перемещений (до 20–24 м/мин) и высокую динамическую точность. Оптимальны для высокоскоростного фрезерования (ВСО), финишной доводки формообразующих поверхностей пресс-форм.
- Направляющие скольжения (Box Ways): закаленные и отшлифованные призматические направляющие с антифрикционным покрытием (Turcite-B). Гарантируют максимальное демпфирование вибраций при тяжелой черновой обработке поковок и литья на низких оборотах с высоким крутящим моментом. Часто применяются на оси Z (ползуне/пиноли).
Шпиндельные узлы и приводная механика
Для силовой обработки крупногабаритных деталей первостепенное значение имеет шпиндельный конус. В портальных центрах промышленного класса стандартным решением является конус BT50 (или HSK-A100), обеспечивающий максимальную площадь контакта и высокую жесткость на изгиб инструментальной оправки.
В зависимости от обрабатываемого материала выбирается тип шпиндельного привода:
- Редукторный привод (двухступенчатая коробка передач ZF): обеспечивает колоссальный крутящий момент (до 1000–1500 Нм и выше) на низких оборотах (до 4000–6000 об/мин), что критично для обработки легированных сталей, нержавеющих сплавов и чугуна крупными торцевыми фрезами.
- Прямой привод (Direct Drive): диапазон скоростей 8000–10000 об/мин, исключает вибрации зубчатых зацеплений, обеспечивая превосходную чистоту поверхности при чистовой обработке штамповой оснастки.
Системы ЧПУ и обратная связь
Точность позиционирования в портальных станках обеспечивается применением оптических линейных шкал абсолютного отсчета с микронным и субмикронным разрешением. Управление крупногабаритными станками строится на базе передовых ЧПУ (Fanuc, Siemens, Syntec), оснащенных функциями پیشпросмотра траектории (Look-Ahead до 1000 кадров), активной компенсации термических погрешностей и динамического контроля рывков (Jerk control).
Применение портальных центров в тяжелой промышленности
Эффективная обработка крупногабаритных деталей является критическим фактором конкурентоспособности для целого ряда индустриальных секторов. Тяжелая промышленность формирует устойчивый спрос на портальные комплексы со следующей спецификой применения:
Энергетическое машиностроение
Фрезерование, растачивание и нарезание резьбы в корпусах паровых и газовых турбин, сегментах гидрогенераторов, трубных решетках теплообменников и крупногабаритной запорной арматуре трубопроводов высокого давления. Детали характеризуются высокой материалоемкостью и строгими требованиями к соосности глубоких отверстий.
Производство штампов и пресс-форм
Изготовление матриц и пуансонов крупногабаритных автокузовных штампов, пресс-форм для литья бамперов и деталей интерьера автомобилей под давлением. Здесь критически важно сохранение точности позиционирования на траекториях сложной пространственной кривизны на протяжении сотен часов непрерывной чистовой обработки.
Станкостроение и общее машиностроение
Обработка базовых станин металлорежущих станков, опорных плит прессового оборудования, рам редукторов прокатных станов, венцов поворотных механизмов экскаваторов и подъемных кранов. Портальная схема дает возможность за одну установку обработать направляющие, привалочные плоскости и базовые посадочные отверстия на деталях длиной более 4–6 метров.
Выбор оптимальной модели GUGAO
Компания «Каурус Альянс» представляет на российском рынке сбалансированную линейку портальных обрабатывающих центров бренда GUGAO серии GM. Это оборудование спроектировано на базе массивных чугунных отливок из модифицированного чугуна класса Meehanite, прошедших цикл двойного термического отпуска для снятия внутренних напряжений.
Модельный ряд GUGAO перекрывает весь диапазон размерных групп, востребованных на современных металлообрабатывающих производствах:
- GUGAO GM1480L, GM1614B, GM1614 BT40, GM1816: компактные портальные станки, ориентированные на участки пресс-форм средних размеров и прецизионную обработку корпусных деталей. Сочетают высокую динамику с компактным пятном застройки цехового пространства.
- GUGAO GM2014, GM2014B, GM2015, GM2216, GM2515, GM2518, GM2518A: универсальные производственные единицы для серийного и мелкосерийного выпуска деталей транспортного машиностроения и технологической оснастки. Модели с шириной портала 2000–2500 мм позволяют размещать сложные многоместные зажимные приспособления.
- GUGAO GM3015, GM3018, GM3022, GM3022L: флагманские модели промышленного назначения. В частности, портальный обрабатывающий центр GUGAO GM3022L выделяется увеличенной рабочей зоной (продольный ход стола свыше 3000 мм при ширине между колоннами 2200 мм), мощной шпиндельной группой BT50 и оптимизированной кинематикой для комплексного фрезерования тяжелых корпусных узлов.
- GUGAO GM4022, GM4025, GM4028R, GM5025, GM6036R: сверхтяжелые портальные центры с длиной обработки до 6000 мм и шириной до 3600 мм. Станки с индексом «R» оснащаются усиленным ползуном квадратного сечения, рассчитанным на глубокое растачивание и высокопроизводительное силовое резание крупногабаритных сварных и литых конструкций.
«Каурус Альянс» обеспечивает доступность ключевых моделей станков напрямую со склада либо по прямым контрактам с завода-изготовителя, удерживая конкурентные цены за счет отлаженной логистики и прямого дистрибьюторского партнерства.
Особенности программирования и эксплуатации
Внедрение портального станка на производство требует пересмотра подходов к технологической подготовке. Высокая стоимость заготовки и длительный цикл ее обработки исключают метод пробных проходов.
CAM-стратегии для крупногабаритной обработки
При составлении управляющих программ для станков портального типа применяются специализированные стратегии:
- Трохоидальное фрезерование и динамическое снятие припуска (Dynamic Milling): постоянный угол контакта инструмента со сталью снижает ударные нагрузки на подшипники шпинделя, предотвращает скол пластин и увеличивает стойкость монолитного и корпусного инструмента в 2–3 раза.
- Многокоординатная трансформация систем координат (3+2): использование автоматических угловых головок (прямоугольных, универсальных) позволяет выполнять обработку боковых и наклонных поверхностей без переустанова детали. ЧПУ автоматически выполняет пересчет плоскости интерполяции (G68.2/G17/G18/G19).
- Верификация в среде цифрового двойника: полный кинематический рендеринг траекторий в CAM-системах (с учетом физических габаритов шпиндельной бабки, ползуна, траверсы и прихватов оснастки) полностью исключает риск коллизий оборудования.
Эксплуатационные регламенты
Для долговременного сохранения паспорта точности портального центра критически важны соблюдение температурного режима в цехе (дельта температур не более ±1–2 °C в рабочей зоне) и прецизионная геодезическая подготовка виброизолированного фундамента. Регулярная проверка натяжения ШВП, калибровка оптических линеек с помощью лазерных интерферометров и контроль балансировки инструмента гарантируют ресурс направляющих на протяжении десятилетий.
Инновации в портальных обрабатывающих центрах
Современное станкостроение переходит от экстенсивного наращивания массы оборудования к интеллектуальным методам повышения производительности. Новейшие портальные обрабатывающие центры GUGAO и передовые мировые разработки внедряют следующие технологические тренды:
- Синхронизированные двойные сервоприводы (Dual Drive Master-Slave): применение параллельных ШВП или системы «шестерня-рейка» с двумя синхронизированными двигателями по оси X устраняет механический перекос портала при резком разгоне и торможении.
- Активное демпфирование вибраций: шпиндельные узлы оснащаются акселерометрами, передающими сигнал в контур управления ЧПУ. При возникновении резонансных автоколебаний система адаптивно изменяет частоту вращения шпинделя (Spindle Speed Variation) без остановки программы.
- Интеллектуальная температурная компенсация: сеть термодатчиков, распределенных по ключевым точкам (станина, шпиндельный узел, винты ШВП), передает данные в алгоритм ЧПУ, который непрерывно вводит микропоправки в координаты осей, компенсируя линейные температурные расширения в режиме реального времени.
- Интеграция в цифровое производство (Индустрия 4.0): протоколы OPC UA и MTConnect обеспечивают сбор телеметрии об энергопотреблении, нагрузке на приводы, реальном времени резания и предиктивной оценке износа подшипниковых узлов.
Инвестиции в портальное оборудование — это стратегический шаг для любого металлообрабатывающего предприятия. Специалисты компании «Каурус Альянс» (caurus-all.com) готовы выполнить технический аудит вашего производства, подобрать оптимальную модификацию оборудования GUGAO под чертежи конкретных деталей, разработать технологический процесс и поставить высокоточный станочный комплекс с гарантией и полным циклом пусконаладочных работ.