
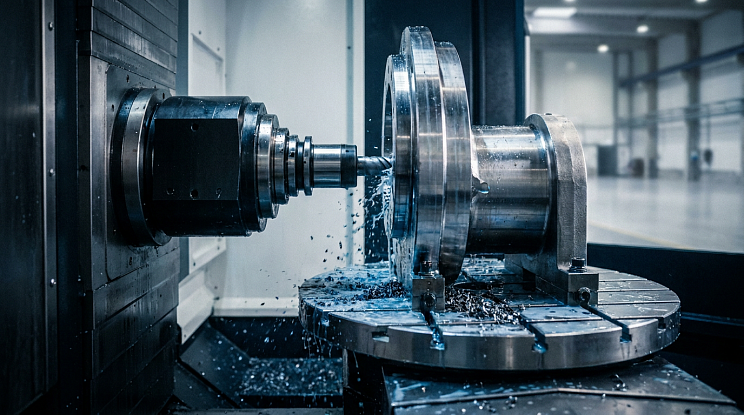
Современное высокоточное машиностроение требует непрерывного роста производительности, сокращения межоперационного времени и минимизации человеческого фактора. В этих условиях горизонтальные обрабатывающие центры выступают базовым элементом производственных линий, ориентированных на серийную и крупносерийную металлообработку. В отличие от вертикальных станков, горизонтальная компоновка изначально проектировалась для непрерывного съема металла с максимальным коэффициентом загрузки оборудования (OEE), что делает ее безальтернативным решением при обработке корпусных деталей, литья и поковок сложной конфигурации.
Что отличает горизонтальные обрабатывающие центры?
Ключевое конструктивное отличие горизонтальных станков от вертикальных заключается в пространственной ориентации шпиндельного узла: ось вращения инструмента расположена горизонтально (параллельно плоскости основания). Это инженерное решение коренным образом меняет механику процесса резания, распределение статических и динамических нагрузок, а также кинематику станка в целом.
Среди принципиальных конструктивных особенностей выделяются:
- Гравитационный отвод стружки: В зоне резания стружка под собственным весом падает вниз, попадая непосредственно на шнековые или скребковые транспортеры. Это исключает повторное резание стружки (recutting), защищает режущие кромки инструмента от микровыкрашивания и минимизирует термическое воздействие стружки на обрабатываемую деталь и стол.
- Интегрированная 4-я координата (ось B): Поворотный стол является неотъемлемой частью кинематической схемы горизонтального центра. Это позволяет за один установ ориентировать заготовку под любым углом к шпинделю и выполнять многостороннюю обработку.
- Массивная Т-образная станина: Станки такого типа, например, линейка GUGAO HM, строятся на базе тяжелых чугунных отливок с развитым оребрением. Разделение осей (например, перемещение колонны по оси X, шпиндельной бабки по оси Y и стола по оси Z) обеспечивает постоянство жесткости вне зависимости от положения рабочего органа в рабочей зоне.
- Усиленные направляющие качения или скольжения: Использование прецизионных роликовых линейных направляющих повышенной грузоподъемности гарантирует жесткость при тяжелых черновых режимах фрезерования и сохранение субмикронной точности при чистовой обработке.
Преимущества горизонтальной компоновки для серийного производства
При переходе от единичного к серийному изготовлению деталей классический вертикальный или стандартный горизонтальный фрезерный станок без ЧПУ и автоматической смены столов быстро упирается в предел рентабельности. Горизонтальный обрабатывающий центр решает проблемы производительности за счет комплексной оптимизации производственного цикла.
Многосторонняя обработка за один установ
Использование поворотного стола (ось B с дискретностью 1° или непрерывным позиционированием 0.001°) позволяет обрабатывать заготовку с 4-х, а при использовании специальной оснастки — с 5-ти сторон. Это снижает погрешность базирования, неизбежно возникающую при многократных перезажимах на вертикальных станках. Концентричность расточенных отверстий, перпендикулярность и параллельность плоскостей достигаются за счет кинематической точности станка, а не квалификации оператора.
Высокий коэффициент использования шпинделя
В серийном производстве время резания часто составляет менее 40–50% от общего времени нахождения детали на станке. Остальное уходит на установку, базирование, зажим заготовки и удаление стружки. Горизонтальные обрабатывающие центры с интегрированными двухпаллетными системами доводят время фактического резания (spindle uptime) до 85–90%, поскольку загрузка и выгрузка деталей происходят параллельно с процессом механической обработки.
Увеличенная стойкость инструмента
Свободное падение стружки в сочетании с подачей СОЖ под высоким давлением через шпиндель (до 20–70 бар) стабилизирует температурный режим в зоне контакта. Инструмент работает в стабильных тепловых условиях без термических ударов, вызванных налипанием стружки, что повышает ресурс концевых фрез, сверл и корпусных пластин на 25–40%.
Как выбрать горизонтальный центр под ваши задачи?
Выбор горизонтального центра с ЧПУ требует детального анализа номенклатуры деталей, режимов резания и требуемой точности. Компания «Каурус Альянс» рекомендует оценивать ключевые технические параметры оборудования системно.
1. Размер рабочей зоны и параметры паллеты
Типоразмер станка привязан к габаритам паллеты. Для средних деталей оптимальны паллеты 500×500 мм или 630×630 мм. При обработке крупногабаритного литья, редукторов и узлов спецтехники требуются машины с паллетами 800×800 мм и 1000×1000 мм.
В каталоге «Каурус Альянс» представлена широкая линейка станков GUGAO:
- GUGAO HM50C: Компактный центр для быстрой и динамичной обработки деталей арматуры, автомобильных компонентов и небольших корпусов.
- GUGAO HM63H / HM63HD / HM63WD: Универсальные рабочие центры для среднесерийного производства с размером стола 630×630 мм, отлично подходящие для чугунного и стального литья.
- GUGAO HM80WD / HM80H / HM80W / HM80G: Тяжелые центры с паллетой 800×800 мм. Модель GUGAO HM80WD сочетает высокую жесткость шпиндельной группы и усиленную конструкцию направляющих, что делает ее лидером по производительности при силовой обработке труднообрабатываемых сталей и серых чугунов.
- GUGAO HM100G: Оборудование для тяжелого машиностроения с паллетой 1000×1000 мм, рассчитанное на обработку массивных заготовок весом в несколько тонн.
2. Характеристики шпиндельного узла
Тип привода шпинделя определяет сферу применения станка:
- Прямой привод (Direct Drive) или мотор-шпиндель: Высокие обороты (10 000 – 15 000 об/мин), минимальные вибрации, превосходное качество чистовой поверхности. Оптимально для цветных металлов и скоростной обработки стали.
- Редукторный привод (Gearbox) с конусом BT50: Обеспечивает колоссальный крутящий момент на низких оборотах (до 800–1200 Нм). Это необходимо для силовой черновой обработки поковок, глубокого сверления корончатыми сверлами большого диаметра и растачивания отверстий свыше 100 мм. Модели GUGAO серии WD и HD оснащаются именно такими решениями.
3. Емкость инструментального магазина (ATC)
Для горизонтального центра инструментальный магазин на 40 позиций считается базовым минимумом. В условиях гибкого серийного производства, когда на одной паллете закреплены заготовки разных типов или требуется резервирование дублирующего инструмента (sister tooling), рекомендуется выбирать магазины цепного или матричного типа на 60, 90 или 120 инструментов.
Особенности работы с паллетными системами
Ключевым фактором, превращающим горизонтальный фрезерный станок в автономную производственную ячейку, являются паллетные системы. Стандартная комплектация большинства станков GUGAO включает двухпаллетный поворотный сменщик столов (Automatic Pallet Changer — APC).
Принцип работы челночной и поворотной паллетной системы
Пока внутри герметичной рабочей зоны станка выполняется управляющая программа на Паллете А, станция загрузки/выгрузки (Паллета Б) доступна оператору. Станция оборудована поворотным механизмом с ножной педалью разблокировки, что дает доступ ко всем сторонам детали для снятия заусенцев, очистки технологических баз сжатым воздухом и установки новой заготовки. Смена паллет занимает от 8 до 15 секунд в зависимости от массы загрузки, минимизируя непроизводительный простой шпинделя.
Использование многоместных технологических приспособлений (Tombstones)
Максимальная отдача от горизонтального центра достигается отказом от плоских тисков в пользу многогранных приспособлений-колонн («гробниц» или «тумб»). Конструкции треугольного, квадратного или шестигранного сечения позволяют закрепить десятки деталей на одной паллете:
- На одной грани выполняется первая технологическая операция (базирование по черным базам).
- На второй грани — окончательная обработка.
- За один поворот стола и смену инструмента станок выполняет однотипные переходы на всех деталях сразу, минимизируя общее количество смен инструмента в цикле.
Комплексная автоматизация производства на базе паллетных систем дает возможность выстраивать гибкие производственные модули (ГПМ), где несколько станков объединяются единой рельсовой тележкой (RGV) и центральным складом на 10–30 паллет, реализуя концепцию безлюдной технологии («работа в темную смену»).
Примеры использования в крупносерийном производстве
Горизонтальные обрабатывающие центры GUGAO демонстрируют максимальный экономический эффект при изготовлении деталей с жесткими требованиями к взаимному расположению поверхностей.
Корпуса насосов и редукторов
При изготовлении чугунных корпусов редукторов традиционный техпроцесс на вертикальных станках требует 3–4 перестановок заготовки. Это неизбежно ведет к накоплению погрешности соосности посадочных мест под подшипники. На станке GUGAO HM80WD с двухопорным растачиванием обработка противоположных стенок редуктора осуществляется за счет разворота стола на 180° с точностью позиционирования ±0.003 мм. Время цикла сокращается на 55%, а процент брака по соосности сводится к нулю.
Гидравлическая распределительная аппаратура
Гидроблоки из ковкого чугуна или стали требуют сверления сотен пересекающихся каналов, глубокого развертывания и нарезания резьб на 5 плоскостях. Горизонтальная компоновка гарантирует, что мелкая стружка из глубоких каналов вымывается СОЖ самотеком, не заклинивая дорогостоящий мелкоразмерный осевой инструмент.
Советы по повышению производительности
Приобретение высококлассного станка — это фундамент. Чтобы реализовать заложенный в него потенциал производительности, технические специалисты «Каурус Альянс» рекомендуют внедрить следующие шаги:
1. Внедрение модульной быстропереналаживаемой оснастки
Используйте стандартизированные сетки резьбовых и координатных отверстий на гранях тумб, а также системы нулевого базирования (Zero-Point Clamping). Это сокращает время переналадки станка на новую деталь с нескольких часов до 10–15 минут.
2. Автоматическое измерение инструмента и детали
Оснащение станка контактными измерительными щупами (типа Renishaw или Blum) и лазерными системами контроля инструмента позволяет:
- Автоматически находить базы детали и корректировать рабочую систему координат (G54–G59), исключая ошибки оператора.
- Контролировать поломку сверл и метчиков внутри рабочего цикла без открывания защитных дверей.
- Проводить внутристаночный контроль критических размеров с внесением динамических поправок на износ режущих кромок.
3. Использование стратегий высокопроизводительного фрезерования (HEM/HPC)
Благодаря высокой динамической жесткости станков GUGAO программисты могут использовать трохоидальные траектории с большой глубиной резания (Ap) и малой радиальной шириной (Ae). Это загружает рабочую часть фрезы равномерно по всей длине, увеличивает скорость съема материала (MRR) в 2–3 раза и предотвращает локальный износ пластин.
Техническое обслуживание и безопасность
Бесперебойная работа оборудования в режиме 24/7 возможна только при соблюдении регламентов превентивного обслуживания. Эксплуатация горизонтальных обрабатывающих центров требует внимания к ключевым узлам станка:
- Механизм фиксации паллеты: Конусы базирования и механизм зажима стола (Curvic coupling / торцевая зубчатая муфта) подвергаются высоким статическим и динамическим нагрузкам. Загрязнение конусов стружкой приводит к нарушению плоскостности стола. Обязательна регулярная проверка воздушного подпора и состояния уплотнений.
- Масляно-воздушная смазка и гидростанция: Контроль давления гидрозажима инструмента, проверка отсутствия эмульсии в смазочных каналах шпинделя и своевременная замена фильтрующих элементов (не реже 1 раза в 6 месяцев).
- Геометрический контроль оси B: Периодическая проверка люфтов червячной передачи или калибровка энкодеров прямого привода стола предотвращает накопление угловой погрешности при многостороннем фрезеровании.
- Система фильтрации СОЖ: Поскольку горизонтальные центры работают с интенсивным съемом стружки, базового отстойника недостаточно. Необходима установка бумажных ленточных фильтров, магнитных сепараторов и циклонов для очистки эмульсии от мелкодисперсного шлама, продлевающих срок службы насосов высокого давления.
Горизонтальные обрабатывающие центры — это инвестиция в технологическую независимость и масштабируемость предприятия. Компания «Каурус Альянс» обеспечивает прямые поставки оборудования GUGAO с завода-изготовителя, гарантийное и сервисное обслуживание, подбор оснастки и технологическое сопровождение проектов под ключ. Большой перечень оборудования доступен со склада по конкурентным ценам, что позволяет модернизировать производственные мощности в кратчайшие сроки.