
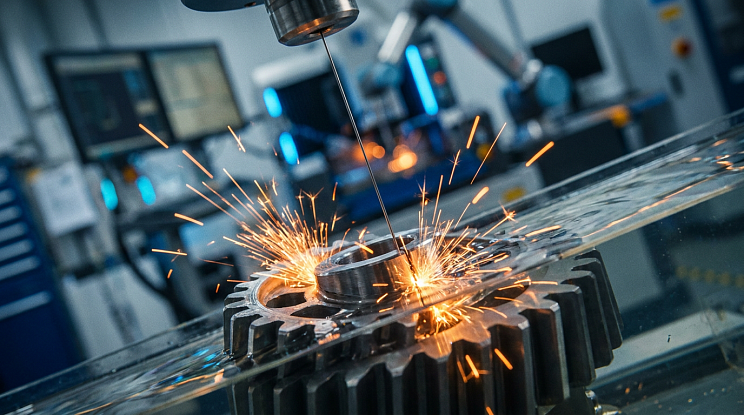
Современное инструментальное и прецизионное машиностроение предъявляет жесткие требования к геометрической точности, чистоте поверхности и твердости обрабатываемых материалов. В условиях, когда классическое лезвийное фрезерование или шлифование упираются в технологический тупик из-за твердости сплава свыше 60–65 HRC или сложной пространственной конфигурации пазов, на первый план выходят электроэрозионные станки. Это промышленное оборудование позволяет с субмикронной точностью формообразовывать детали из закаленных сталей, титана, металлокерамики и жаропрочных сплавов без прямого механического контакта режущего инструмента с заготовкой.
Для производственных предприятий компания «Каурус Альянс» поставляет высокоточные электроэрозионные комплексы с ЧПУ, ориентированные на оптимизацию технологических циклов и снижение себестоимости единичного и серийного выпуска деталей. Грамотный выбор конфигурации оборудования требует глубокого понимания физики электрической эрозии, конструктивных различий кинематических схем и возможностей современных ЧПУ-генераторов импульсов.
1. Физика процесса электроэрозионной обработки
В основе технологии EDM (Electrical Discharge Machining) лежит управляемое локальное разрушение токопроводящего материала под действием импульсных электрических разрядов, возникающих между электродом-инструментом (катодом или анодом в зависимости от полярности) и заготовкой. Непосредственного механического контакта между ними нет: между поверхностями поддерживается строго калиброванный межэлектродный зазор (МЭЗ) величиной от 0,005 до 0,1 мм, который заполнен жидким диэлектриком.
Процесс электроэрозионной обработки металлов носит циклический характер и протекает в несколько микросекундных стадий:
- Ионизация и пробой: При подаче напряжения от высокочастотного генератора импульсов напряженность электрического поля в зоне минимального зазора достигает критических значений, формируя проводящий плазменный канал.
- Термическая эрозия: Температура в плазменном шнуре мгновенно повышается до 8 000–12 000 °C. В локальной точке заготовки металл плавится и частично испаряется, образуя микрократер. Вокруг канала разряда в диэлектрике формируется парогазовый пузырь высокого давления.
- Выброс и охлаждение: При прекращении импульса плазменный канал схлопывается. Происходит гидродинамический микровзрыв, который выбрасывает расплавленный металл в рабочую жидкость, где он гранулируется в шлам и вымывается потоком диэлектрика.
- Деионизация: Межэлектродный промежуток восстанавливает свои изолирующие свойства, после чего цикл повторяется с частотой от десятков до сотен тысяч герц.
Поскольку механические силы резания в зоне обработки равны нулю, исключаются деформация тонкостенных элементов, упругий отжим инструмента и вибрации, характерные для традиционного фрезерования. Единственным ограничением метода является обязательная электропроводность заготовки (удельное сопротивление не более 100 Ом·см).
2. Основные типы электроэрозионного оборудования
В промышленном секторе электроэрозионные станки делятся на три базовые категории, различающиеся геометрией инструмента, кинематикой и типом используемой диэлектрической среды.
Проволочно-вырезные станки (Wire EDM)
Инструментом служит непрерывно перематываемая тонкая проволока (диаметром 0,1–0,3 мм), изготовленная из латуни или молибдена. Перемотка предотвращает обрыв инструмента вследствие его электроэрозионного износа. Проволочно-вырезные станки обеспечивают раскрой профилей любой сложности по 2D- и сложным 4D-траекториям (с наклоном проволоки по осям U/V для конической резки). По скорости и кинематике станки делятся на:
- Многопроходные с быстрой молибденовой проволокой: Характеризуются многократным использованием проволоки, рециркулирующей на высоких скоростях (до 10–12 м/с), что делает эксплуатацию крайне экономичной при стабильном получении шероховатости до Ra 0,8–1,0 мкм.
- Прецизионные с однопроходной латунной проволокой: Проволока используется однократно с постоянным натяжением в ванне с деионизированной водой, обеспечивая точность до ±0,002 мм и чистоту поверхности до Ra 0,2 мкм.
Копировально-прошивные станки (Sinker EDM / Die Sinking)
Обработка ведется объемным фасонным электродом, изготовленным из меди или графита на прецизионных фрезерных центрах (например, GUGAO VL850H или V8). Электрод воспроизводит в заготовке глухие полости, пресс-формы, глубокие узкие пазы и матричные колодцы со сложным пространственным рельефом. Современные копировально-прошивные центры оснащаются поворотной осью C и многоосевой интерполяцией, что позволяет выполнять орбитальную выборку (планетарное движение) для достижения минимального износа углов электрода.
Сверлильные электроэрозионные станки («Супердрели»)
Специализированное оборудование для высокоскоростной прошивки глубоких микроотверстий диаметром от 0,15 до 3,0 мм с соотношением глубины к диаметру до 100:1 и выше. В качестве инструмента используются полые латунные или медные трубки, сквозь которые под давлением до 80–100 бар подается рабочая жидкость для эффективной эвакуации шлама.
3. Области применения в прецизионной металлообработке
Внедрение электроэрозионных комплексов необходимо на участках, где традиционная механическая обработка экономически нецелесообразна или технологически невыполнима. Ключевые сегменты применения:
- Инструментальное производство и формообразование: Изготовление матриц и пуансонов вырубных штампов, формообразующих плит литьевых пресс-форм для полимеров и цветных металлов, экструзионных фильер из сталей марок Х12МФ, 4Х5МФС, 1.2379 твердостью 58–64 HRC.
- Обработка сверхтвердых сплавов: Раскрой пластин из вольфрамо-кобальтовых твердых сплавов (ВК8, ВК15, ВК20), поликристаллических алмазов (PCD), кубического нитрида бора (PCBN) для нужд режущего инструмента.
- Авиационно-космическая отрасль: Прошивка диффузорных охлаждающих отверстий в лопатках турбин из монокристаллических жаропрочных сплавов на никелевой основе (Inconel, ЖС6У), вырезка лабиринтных уплотнений, пазов типа «ласточкин хвост».
- Тонкостенные и миниатюрные детали: Прецизионные шлицевые соединения, спиральные микропазы, цанговые зажимы, медицинские импланты и хирургический инструмент, где недопустимы термические поводки и остаточные напряжения резания.
4. Ключевые критерии подбора оборудования под задачи цеха
Для интеграции электроэрозионного станка в существующий технологический процесс инженерным службам предприятия необходимо проанализировать следующие технические параметры:
Тип и архитектура генератора технологического тока
Генератор импульсов — ключевой узел, определяющий производительность, износ инструмента и шероховатость. Современные цифровые генераторы с адаптивным управлением МЭЗ автоматически меняют длительность (Ton) и скважность (Toff) импульсов при изменении условий промывки, сводя к нулю риск обрыва проволоки или возникновения дугового разряда при прошивке.
Система фильтрации и подачи диэлектрика
Для стабильной электроэрозии критически важна чистота и электропроводность рабочей среды. При проволочной резке деионизированной водой деионизационная смола и бумажные фильтры тонкостью 3–5 мкм должны непрерывно поддерживать удельное сопротивление. На прошивных станках, использующих углеводородные диэлектрические масла, особое внимание уделяется импульсной струйной промывке через электрод или внешние сопла под давлением.
Жесткость станины и направляющие
Для сохранения микронной точности позиционирования при перемещении заготовок массой в несколько сотен килограммов (и массивных ванн с жидкостью) станина отливается из термостабилизированного чугуна типа Meehanite. Оптимальным выбором являются роликовые направляющие качения нулевого класса точности и оптические линейки абсолютного отсчета по всем осям с обратной связью.
Функционал системы ЧПУ
Система управления должна поддерживать многопроходные режимы резания (черновой, получистовой, зачистной), компенсацию радиуса инструмента, расчет конусности с учетом прогиба проволоки, а также обладать библиотекой встроенных технологических баз данных под разные материалы (сталь, алюминий, медь, твердый сплав).
5. Обзор модельного ряда станков HANQI
В каталоге компании «Каурус Альянс» особое место занимают станки HANQI — оборудование одного из признанных мировых лидеров в сегменте электроэрозионных технологий. Линейка бренда включает решения как для высокоточных инструментальных мастерских, так и для тяжелого машиностроения.
Проволочно-вырезные станки HANQI
Серия проволочно-вырезных станков HANQI реализует концепцию многопроходной резки молибденовой проволокой с многократным снижением эксплуатационных расходов при точности, сопоставимой с классическими латунными станками:
- HANQI HQ-400GS3 / HQ-500GS3 / HQ-630GS3: Прецизионные станки с закрытой кабинетной защитой, оснащенные цифровым генератором импульсов третьего поколения. Модель HQ-400GS3 идеальна для изготовления матриц вырубных штампов средних габаритов, обеспечивая чистоту поверхности Ra ≤ 0,8 мкм.
- HANQI HQ-400FL / HQ-600FL / HQ-800FL: Проверенные производственные комплексы с увеличенными ходами по осям X/Y и стабильной линейной интерполяцией. Оснащены высокоточными ШВП и сервоприводами, позволяющими обрабатывать детали со сложной ступенчатой геометрией.
- HANQI HQ-2000FL: Сверхтяжелый портальный комплекс электроэрозионного раскроя для крупногабаритных деталей (штампы автопрома, крупноформатные плиты пресс-форм) с повышенной грузоподъемностью координатного стола.
- Серии HQ-400FU, HQ-600FU, HQ-800FU: Модификации с расширенным углом наклона проволоки (по осям U/V), оптимизированные под обработку конических и фасонных поверхностей высокой крутизны.
- Серии HQ-400EM, HQ-600EM, HQ-400EF, HQ-600EF: Универсальные рабочие центры для серийных механических цехов, сочетающие быструю окупаемость с высокой скоростью выборки материала (до 180–220 мм²/мин).
- HANQI HQ-1000F3, HQ-1200F3, HQ-1600F3: Тяжелая линейка оборудования для предприятий энергетического и тяжелого машиностроения с увеличенной рабочей зоной и жесткими колоннами.
Копировально-прошивные станки HANQI
Для создания полостей литьевых форм и штамповой оснастки «Каурус Альянс» поставляет прошивные станки HANQI с ЧПУ:
- HANQI HQ-U40 и HQ-U60: Высокоточные станки для микрообработки и формовки мелких штампов. Отличаются минимальным коэффициентом износа графитовых и медных электродов (менее 0,1%) за счет адаптивных транзисторных генераторов.
- HANQI HQ-G45: Модель для прецизионного приборостроения с высокочувствительным контролем сервопривода подачи по оси Z, предотвращающим залипание и дугообразование при глубокой прошивке.
- Серия K (HQ-540K, HQ-650K, HQ-850K, HQ-1060K, HQ-1260K): Промышленные копировально-прошивные центры с широким выбором габаритов ванны и стола. Эффективно решают задачи объемной эрозии деталей средней и крупной массы.
- Серия K-II (HQ-1470K-II, HQ-1880K-II, HQ-2180K-II, HQ-3510K-II): Двухголовочные и крупногабаритные прошивные комплексы повышенной жесткости, предназначенные для циклов обработки крупногабаритных пресс-форм автопрома, шинной промышленности и литья корпусных деталей.
6. Экономическая эффективность внедрения электроэрозии
Решение купить электроэрозионный станок переводит технологические возможности предприятия на принципиально новый уровень, обеспечивая ощутимый экономический эффект:
- Экономия на режущем инструменте: Полностью отпадает необходимость закупки дорогостоящих твердосплавных фрез со специальными покрытиями для обработки закаленных материалов. Стоимость молибденовой проволоки или графитового электрода в пересчете на единицу удаленного объема несопоставимо ниже расхода монолитного инструмента.
- Исключение термообработки готовых деталей: Заготовка фрезеруется или шлифуется в черновых базах, проходит окончательную закалку до требуемой твердости, и лишь затем контур вырезается на электроэрозионном оборудовании. Это на 100% исключает брак от термических поводок и коробления готовых прецизионных кромок.
- Снижение роли человеческого фактора: Процесс EDM-резки полностью автоматизирован. Станок способен работать в безлюдном цикле (в ночные смены), автоматически контролируя параметры разряда и фиксируя критические отклонения.
- Сокращение парка финишного оборудования: Многопроходные алгоритмы станков HANQI обеспечивают качество поверхности до зеркального блеска, что значительно сокращает или полностью устраняет необходимость в ручной слесарной доводке и полировке пазов.
Специалисты «Каурус Альянс» осуществляют полный комплекс инжиниринговых услуг: технологический аудит деталей заказчика, подбор оптимальной модели станка, пусконаладочные работы, обучение операторов и поставку оборудования со склада по конкурентным ценам с официальной сервисной поддержкой.